SMC voolavus ja selle seos hallitusseentega
Aug 06, 2026
SMC (Sheet Molding Compound) on klaaskiuga{0}}tugevdatud termoreaktiivsegu, mis on oma olemuselt kõrge viskoossusega ja pika kiu pikkusega.Vooluvus sõltub täielikult kõrgest{0}}temperatuurist ja kõrgsurve{1}}vormimisest ning vormi struktuur on peamine välistegur, mis määrab materjali voolamise kvaliteedi ja toote defektid,Need kaks piiravad üksteist.
I. Vormi temperatuuritsoonid muudavad otseselt SMC vooluvõimsust.
Vormi temperatuur mõjutab vaigu viskoossust.SMC Maatriksküllastumata polüester muutub kuumutamisel pehmeks ja omandab seeläbi voolavuse:
Madal vormitemperatuur: vaigu viskoossus on kõrge ja materjalivoolu takistus suureneb järsult, mille tulemuseks on ebapiisav täitmine, materjalipuudus ja keevisliini nõrk tugevus;
Kõrge hallituse temperatuur: pinnavaik kõvastub kiiresti (eelne{0}}geelistub), moodustades kõva kesta, mis blokeerib sisemise materjali voolu, põhjustades mullid, delaminatsiooni ja voolumustreid. Tavaliste SMC survevaluvormide püsiv temperatuurivahemik: 130-155 kraadi. Suurte ja õhukeseseinaliste toodete puhul tuleb temperatuuri reguleerimine jagada tsoonideks ja materjali vooluotsa sobivalt soojendada.
Vormi temperatuuride erinevus põhjustab voolu erinevustKui temperatuuride erinevus vormisüdamiku ja vormiõõnsuse vahel on liiga suur, voolab materjal eelistatavalt kõrgema temperatuuri ja väiksema takistusega piirkonda, mille tulemuseks on klaaskiudude ebaühtlane jaotus ja kohalik materjalipuudus.
II. Õõnsuskonstruktsiooni konstruktsioon määrab materjali voolutee ja voolutakistuse.
1. Toote seina paksus
· Paksu{0}}seinaga õõnsus: materjali voolukanal on lai, madala voolutakistusega ja sujuva täitmisega, kuid see on altid gaasimullidele;
· Õhukese{0}}seinaga õõnsus: vahe on kitsas ning klaaskiud sillavad ja blokeerivad suure tõenäosusega materjali, mille tulemuseks on voolavus märgatavalt vähenenud. Vaja on suurendada pressmasina survet ja optimeerida materjali paigutust.
2.Ümarnurgad, tõmbenurk, tugevdusribid
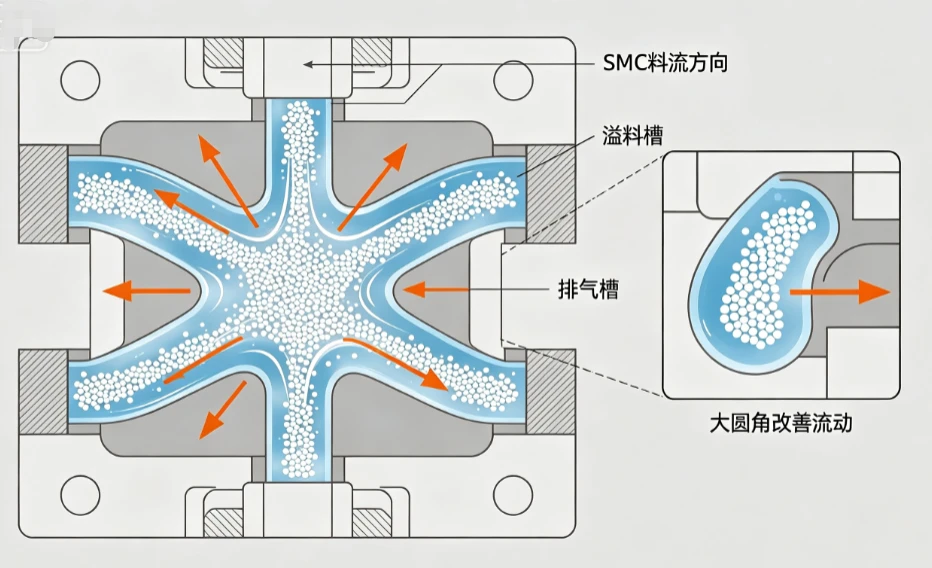
Teravad nurgad, väikesed R-nurgad: vastupidavus materjalivoolu muutumisele on kõrge, mis põhjustab kiudude sassi ja kuhjumist ning voolu katkemist; kui vormi ümar nurk R on suurem kui 2 mm või sellega võrdne, saab voolu oluliselt parandada;
Sügavad ribid, kitsad sooned: need kuuluvad kitsastesse voolukanalitesse ja SMC klaaskiud kipuvad kinni jääma, muutes vormi täitmise keeruliseks. On vaja laiendada ribide juurt ja lisada ülevoolu sooned;
Ebapiisav tõmbenurk: Hõõrdetakistus vormiõõnsuse külgseintel suureneb, takistades materjali edasiliikumist.
3.Õõnsuse pindala ja protsessi pikkus
Mida pikem on protsess, seda suurem on kumulatiivne takistus piki SMC joont ja seda olulisem on terminali voolavuse langus; pika-protsessiga toodete puhul on vaja toorained mõistlikult jaotada ja tühjendamise hõlbustamiseks suurendada ülevooluserva.

III. Vormimis- / ülevoolusüsteem on voolu juhtimise peamine vormistruktuur.
Ülevoolupaak (ülevoolu serv)Ülevoolualade loomine vormi ümber on kõige levinum meetod SMC voolu parandamiseks: vormimisprotsessi ajal voolab ülevoolukanalisse esmalt liigne vaik, õhk ja madala -viskoossusega materjalid, mis annavad pidevalt voolu liikumapaneva jõu vormiõõnsuse sisemusse, eemaldades õhumullid ja takistades keevisliine. Ülevoolukanalita vorm on ebapiisavalt täituv.
Tühi positsioneerimisõõnsus, voolu suunav kalleVormi materjali etteandealal tehakse suunav kalle, mis suunab SMC-d ühtlaselt igas suunas levima, vältides materjali ummistumist, mis põhjustab materjali ühesuunalist voolamist või lokaalset kiudude agregatsiooni.
Heitgaasi struktuurVormi õhutussoonte sügavus on üldiselt 0,03–0,08 mm: kui gaasi ei saa välja lasta, põhjustab see õhuummistuse, mis blokeerib otseselt materjali voolu; halb õhuvahetus ilmneb näiliselt halva voolavusena, kuid tegelikult on see tingitud gaasi takistusest.
Vormi pinnaviimistlus, hõõrdumine eralduspinnal ja selle mõju voolule
· Karedad õõnsused, kriimustused, korrosiooniaugud: suurendage hõõrdetakistust SMC ja vormiseina vahel, aeglustage materjali voolukiirust ja tekitage toote pinnale voolamisjälgi;
·Liigne lõhe eralduspinna vahel: Peale surve avaldamist voolab vaik eralduspinnalt suurtes kogustes välja, mille tulemuseks on õõnsuse sees ebapiisav materjal, mis näib viitavat ebapiisavale voolavusele; liiga väike vahe põhjustab kehva heitgaasi ja kõrge takistuse.
VI. Vormi jäikus ja vormi sulgemispilu mõjutavad kaudselt efektiivset voolavust.
Kui pressmasin avaldab survet, siis kui vormi jäikus on ebapiisav, toimub hallituse kerge paisumine, kohaliku õõnsuse paksus suureneb ja materjali voolu jaotus muutub korrapäratuks. Ebaühtlane vormi sulgemispilu põhjustab ebaühtlase materjali voolukiiruse erinevates kohtades, ebaühtlase toote paksuse ja ebaühtlase kiu orientatsiooni.
V. Hallitusvormide levinumate vooluvigade ja nende põhjuste vaheline vastavus
|
ebatervislik nähtus |
Hallituse peamine põhjus |
|
Ebapiisav materjal, vormi ebapiisav täitmine |
Pikk protsess, õhukesed seinad, kitsad ribid, madal vormitemperatuur, ülevoolukanali puudumine, blokeeritud väljalaskeava |
|
Pinna keerised ja lainetus |
Halb õõnsuse viimistlus, suur temperatuuride erinevus, liiga teravad nurgad ja ebaühtlane materjali voolukiirus |
|
Kihistamine, mullid |
Ebapiisav ülevool, liiga väike väljalaske soon ja liiga kõrge lokaalne hallituse temperatuur, mis põhjustab enneaegset geelistumist. |
|
Kohalik klaaskiu kogunemine |
Voolukanali järsk muutus, õige-nurga nurk, sügav ja kitsas tugevdav ribi |
|
Liitkeevitusjäljed on haprad. |
Kahe materjali kokkupuutekohas ei ole ülevoolu äravoolu ega väljalaskesüsteemi. |
VII. Optimeerimiskava SMC voolavuse parandamiseks hallituse otsa kõrgusel
- Vormiõõnsus: kõik nurgad on ümardatud suurema raadiusega, kitsad ribid on juurest paksendatud ja pika protsessiosa juurde on lisatud juhtstruktuur;
- Temperatuuri reguleerimine: vormil on sõltumatud küttekontuurid. Toitepiirkonna temperatuur on veidi madalam ja materjali voolu lõpus on temperatuur vastavalt tõstetud;
- Ülevool ja heitgaas: pidevad ülevooluservad seatakse piki toote kontuuri. Väljalaske sooned lisatakse eraldi nurkadesse ja materjali lähenemispunktidesse;
- Pinnatöötlus: vormiõõnsus on poleeritud peegelviimistluseks, et vähendada materjali seina hõõrdekindlust;
- Vormi sulgemise juhtimine: suurendage vormimalli jäikust, kontrollige ühtlaselt vormi sulgumisvahet ja vältige teatud kohalikes piirkondades liigset ülevoolu.
kokku võtta
SMC enda koostis (vaik, klaaskiud, täiteained) määrab voolu põhijõudluse, kuid vorm on voolu täieliku rakendamise kandjaks: temperatuur, õõnsuse geomeetria, õhutus, pinnahõõrdumine ja vormi jäikus reguleerivad ühiselt voolutakistust, voolu suunda ja täitmiskiirust. Sama partii SMC tooraine puhul annab vormi muutmine või õõnsuse struktuuri muutmine täiesti teistsuguseid vormimisefekte, millel on olulised erinevused voolavuses.