


LFT (Long Fiber Thermoplastic) komposiitmaterjalide kasutamine survevaluvormides
Jan 16, 2026
LFT-l kui suure jõudlusega{0}}komposiitmaterjali tüübil on põhieelis, kuna kiu pikkus on tavaliselt üle 5 millimeetri. Võrreldes lühikeste -kiuga tugevdatud materjalide ja termoreaktiivsete materjalidega, pakub see suurepäraseid mehaanilisi omadusi, taaskasutatavust ja vormimispaindlikkust. Survevormimisprotsessist, mille omadused on suletud vormitöö, täpselt juhitav rõhk ja partiitootmise tugev stabiilsus, on saanud LFT-materjalide laiaulatusliku{5}}rakenduse põhialus. Nende kahe koostöö koosmõjul on kujunenud küpsed rakendussüsteemid mitmes valdkonnas, nagu autod, uus energia ja kodumasinad, pakkudes põhituge toodete kergeks ja keskkonnasäästlikuks uuendamiseks.
I. LFT materjalide ja survevormimisprotsessi ühilduvuse alus
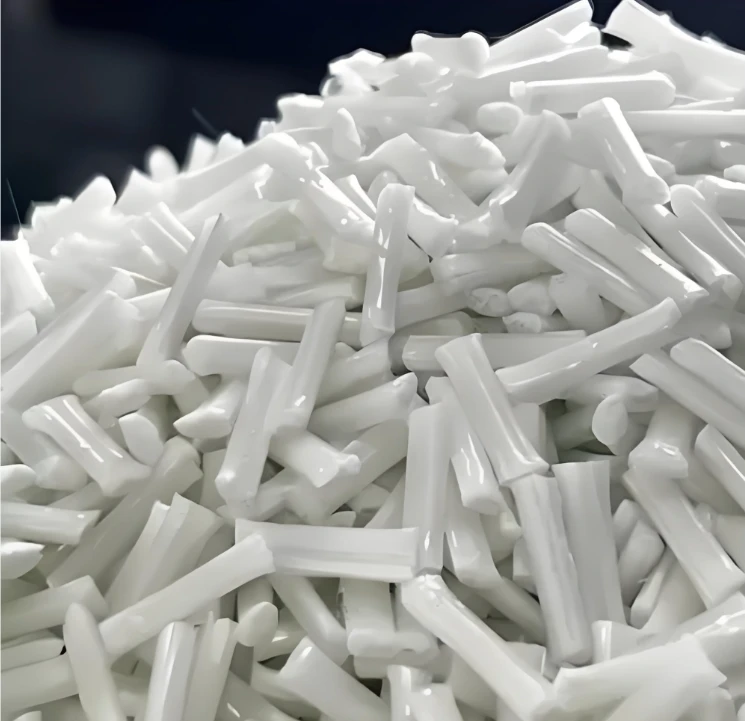
LFT ja survevalutööriistade tõhus ühilduvus tuleneb materjali omaduste ja protsessi põhimõtete sügavast joondamisest. Materjali tasandil kasutab LFT peamiste maatriksvaikudena peamiselt polüpropüleeni (PP) ja polüamiidi (PA), mida kombineeritakse tugevdavate kiududega, nagu klaaskiud ja süsinikkiud, ning töödeldakse spetsiaalse immutusprotsessi abil pikkadeks, riba- või plokikujulisteks toorikuteks. Nendel eelvormidel on kuumutamisel suurepärane voolavus, mis võimaldab neil survevormimisprotsessi rõhu all vormiõõnsust täielikult täita. Veelgi enam, kiu pikkuse kadu on kontrollitavas vahemikus - survevaluprotsess võib säilitada lõpptoote keskmise kiu pikkuse 4–20 millimeetri juures, ületades selles osas oluliselt survevalu. See maksimeerib tõhusalt pikkade kiudude tugevdavat toimet, suurendades seeläbi oluliselt toodete löögikindlust, roomamiskindlust ja kuumakindlust.
Tehnoloogilisel tasandil koosneb LFT vormimine peamiselt kahest tehnilisest meetodist: LFT-G (graanulivormimine) ja LFT-D (online otsevormimine), mida mõlemat saab tõhusalt kohandada vormimisvormidega. Nende hulgas kasutab LFT-G toorainena 12-25 mm pikkuseid graanuleid, kusjuures survevormimiseks sobivad paremini umbes 25-millimeetrised graanulid. Pärast vormis kuumutamist, plastifitseerimist ja survestamist saab toote kiu pikkust stabiilselt hoida 3,2-6,4 millimeetri juures. LFT-D aga ühendab sidusühendamise, kiudude immutamise, eelvormide ekstrusiooni ja vormimise üheks protsessiks, välistades pool{16}}toote töötlemise etapi. Kiu pikkust saab paindlikult reguleerida 10-50 millimeetrini ning kiusisaldust, vaigu valemit ja lisandite suhet saab täpselt reguleerida vastavalt vormitoote spetsiifilistele nõuetele. See suudab vastata keeruka struktuuriga vormide vormimisnõuetele ja vormimistsüklit saab lühendada 60 sekundini, suurendades oluliselt suuremahulise tootmise tõhusust.
Võrreldes traditsiooniliste materjalidega, nagu metallid, SMC (lehtvaluühend) ja GMT (klaaskiust matt-tugevdatud termoplast), on LFT (pikakiulise termoplasti) survevormitud toodetel märkimisväärsed eelised kulude ja jõudluse tasakaalus: võrreldes metallidega on investeering valuvormidesse ja töötlemisseadmetesse väiksem, komponentide üldine tugevus võib väheneda rohkem kui 30%. järgnevad montaažiprotsessid; võrreldes SMC-ga on LFT survevaluprotsess lõhnatu ja mittetoksiline, jääke saab ringlusse võtta ja taaskasutada, vormimiskiirus on mitu korda kiirem ning toodete tugevus ja löögikindlus on parem; Võrreldes GMT-ga on LFT toormaterjalil parem voolavus, see võib kohaneda keerukamate vormiõõnsustega ja materjali maksumus on madalam, samas kui südamiku jõudlus on põhimõtteliselt sama.
II. LFT survevaluvormide põhilised disainipunktid
LFT-materjalide voolavusomadused ja kiu kinnipidamise nõue seavad survevaluvormide konstruktsioonile, temperatuuri reguleerimisele ja väljalaskesüsteemile kindlad nõuded. Disaini ratsionaalsus mõjutab otseselt toodete kvaliteeti ja tootmise stabiilsust.
1. Hallituse struktuurne projekteerimine
Õõnsuse disain peab täielikult kohanema LFT tooriku voolumustriga, võttes kasutusele gradiendijooksu struktuuri, et vältida teravaid nurki ja kitsaid pilusid, mis võivad põhjustada kiudude aglomeratsiooni või purunemist. Samal ajal tuleks värava asukohta ja numbrit optimeerida lähtuvalt toote keerukusest, et tagada õõnsuse ühtlane täitumine. LFT-D protsesside puhul peab vormi õõnsuse suurus täpselt vastama võrgus kasutatavate ekstrudeeritud eelvormide spetsifikatsioonidele, et vähendada lõikamisel tekkivat materjaliraiskamist ja suurendada materjali kasutust üle 95%. Lisaks peaks vormi eralduspind olema konstrueeritud ülitäpse tihendiga, et vältida sulatise ülevoolu kuumutamisel, tagades toodete mõõtmete täpsuse, eriti autotööstuse komponentide ja akupaki osade puhul, kus tolerantsi kontroll on range.
2. Temperatuuri ja rõhu reguleerimise disain
Vorm peaks olema varustatud tsoneeritud temperatuuri reguleerimissüsteemiga, mis määrab LFT-maatriksvaigu omaduste põhjal sobivad temperatuuriparameetrid: PP-põhise LFT survevormimise temperatuuri reguleeritakse tavaliselt 180-220 kraadi juures, samal ajal kui PA-põhise LFT puhul tuleks kõrgemate kuumakindlusnõuete tõttu temperatuuri tõsta 200 kraadini, et vältida plastmassist kahjustusi. kiud. Rõhu reguleerimise seisukohalt peab vorm taluma 4-6 MPa põhilist ekstrusioonirõhku ja 5-15 MPa survevalu. Survekoormuskiirust tuleks hüdraulikasüsteemi kaudu täpselt juhtida, et vältida kiudude purunemist liigse rõhu tõttu, tagades samal ajal toote tiheduse, hoides tootmisdefektide määra alla 1%.
3. Väljalaske- ja lammutuskonstruktsioon
LFT survevalu käigus tekib väike kogus lenduvaid aineid ja õõnsusse jääb jääkõhk. Seetõttu peaksid vormil olema väljatõmbekanalid kriitilistes kohtades, nagu eralduspind ja jooksutoru ots, kus oleks täpne kontroll kanalite laiuse ja sügavuse üle, et hõlbustada õhu ja lenduvate ainete kiiret väljapääsu, vältides samal ajal sulami lekkimist. Deformatsioonisüsteem peaks kasutama mitmepunktilist ühtlast väljutusstruktuuri, et vältida tootele ebaühtlast jõudu väljutamise ajal, mis võib põhjustada deformatsiooni või kiudude koorumist. Lisaks saab vormiõõne pinnale rakendada kleepumisvastast töötlust, et parandada vormi eemaldamise sujuvust ja vähendada järgnevate kärpimisprotsesside töökoormust.
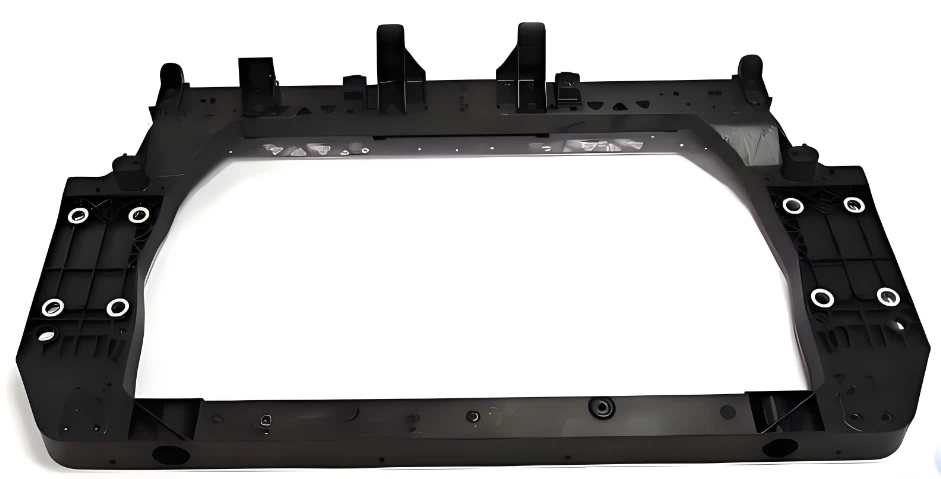
Auto esiraam
III. LFT põhirakenduse stsenaariumid survevaluvormides
1. Autotööstus: peamine lahendus kergete konstruktsioonikomponentide jaoks
Autotööstus on LFT survevalutehnoloogia kõige küpsem rakendusvaldkond. Ajendatuna kergekaalulisuse ja kasutuselt kõrvaldatud sõidukite keskkonnaeeskirjadest, on LFT survevalutooted konstruktsiooni- ja pool{1}}konstruktsioonikomponentide masstootmisel laialdaselt asendanud metalle ja termoreaktiivseid materjale. Komponentides, nagu esi-moodulid, kaitseraua talad ja armatuurlaua raamid, domineerivad LFT-G survevalutooted nende kulueeliste ja vormimisstabiilsuse tõttu. Näiteks Volkswagen Golf V esi-otsa raam on valmistatud LFT-D survevalu abil, mis tasakaalustab konstruktsiooni tugevuse ja kerguse nõudeid.
Uute energiasõidukite valdkonnas on LFT vormimine põhiline tugitehnoloogia. NIO ET5 aku otsaplaadid kasutavad pikka klaaskiuga tugevdatud PA6 LFT materjali, mis moodustatakse LFT{3}}D in--line vormimisvormide kaudu. Kiu pikkuse säilivus ulatub 35 mm-ni ja tõmbetugevus võib ulatuda 180 MPa-ni. Vormimise tsükkel võtab aega vaid 90 sekundit, mis vähendab massi 35% võrreldes traditsiooniliste alumiiniumsulamist otsaplaatidega. Samal ajal on sellel suurepärane isolatsioonivõime, vältides tõhusalt aku lühise ohtu. Šassii pikisuunalised talad ja akukomplekti kaitseplaadid jne ühendavad kivide löögi, korrosioonikindluse ja kerguse tänu vormistruktuuri optimeerimisele, mille kasutusiga on kuni 10 aastat või 200 000 kilomeetrit. Lisaks on istme raam, varurehviruum ja muud osad omaks võtnud LFT vormimistehnoloogia, mis võimaldab vormide kaudu saavutada keeruliste struktuuride integreeritud vormimise, vähendades osade arvu ja alandades montaažikulusid.
2. Kodumasinate tööstus: suure jõudlusega komponentide uuendamine{1}}
Kodumasinate valdkonnas kasutatakse LFT-vormimistehnoloogiat peamiselt traditsiooniliste materjalide ebapiisava tugevuse ja piiratud kasutuseaga seotud probleemide lahendamiseks, eriti pesumasinate ja kliimaseadmete komponentide puhul, millel on koormus-kandevõime ja vibratsioon. Tuntud pesumasinatootja kasutab LFT-G PP-LGF 50% materjali trumli komponendi vormimiseks läbi vormimisvormi. Vormi temperatuuri ja rõhu parameetrite optimeerimisega paranevad toote mehaanilised omadused 30% kuni 40%, suurendades oluliselt komponendi kulumiskindlust ja vibratsioonikindlust. Praegu on partiidena peale kantud üle 2000 tonni materjale. Lisaks kasutatakse LFT-vormitud tooteid väliskliimaseadmete kronsteinide, külmiku koormust{13}}kandvate konstruktsiooniosade jms jaoks, mis võivad vähendada kaalu, parandades samal ajal ilmastikukindlust ja tööiga, täites välistingimustes ja keerulistes töötingimustes kehtivate kasutusnõuetega.
3. Muud väljad: stsenaariumi{1}}põhised laiendusrakendused
Ehitusmasinate valdkonnas kasutatakse LFT vormitud tooteid kaitseplaatide, tööplatvormide jms jaoks. Vormi optimeerimise abil saavutatakse löögi- ja korrosioonikindel konstruktsioon. Võrreldes metallosadega on need kergemad ja madalamate kuludega. Ehitusvaldkonnas kasutatakse LFT-vormitud tooteid nende ilmastikukindluse ja isolatsiooniomaduste tõttu ning need vormitakse spetsiaalsete vormide abil dekoratiivpaneelideks,{3}}kandvateks kronsteinideks jne, mis sobivad pikaajaliseks{5}}välistingimustes kasutamiseks. Uues energiavaldkonnas kasutatakse LFT vormimistehnoloogiat ka fotogalvaaniliste klambrite, energiasalvestite kestade jms jaoks, saavutades kergekaalu ja isolatsiooniomaduste ühtlustamise vastavalt rohelise energia arengusuundadele.

LFT uue energiaga sõiduki akualus
IV. LFT vormimisrakenduste peamised eelised ja tehnilised väljakutsed
1. Põhirakenduse eelised
Lisaks eelnevalt mainitud jõudlus- ja kulueelistele on LFT-vormimisrakendustel ka märkimisväärne keskkonnaväärtus ja partiitootmise eelised. Termoplastseid LFT-materjale saab ringlusse võtta ning tootmisjäätmeid ja mahakantud tooteid pärast purustamist ja granuleerimist uuesti-kasutada vormimiseks, kusjuures mehaaniliste omaduste säilivusmäär on üle 85%, kooskõlas ringmajanduse arengupoliitikaga. LFT vormimisvormide suletud vormimisomadustel ei ole lenduvate orgaaniliste ühendite heitkoguseid, mis parandab tõhusalt tootmiskeskkonda. Samal ajal lüheneb vormimise tsükkel rohkem kui 60% võrreldes käsitsi-ladumise protsessidega, madala defektimääraga, mis vastab täielikult suuremahulise-masstootmise nõuetele. Lisaks on LFT materjalivalemid väga paindlikud ning vormide ja materjalivalemite koostöö optimeerimise kaudu on võimalik saavutada kohandatud tootefunktsioone, nagu näiteks leegiaeglustite, UV-stabilisaatorite jms lisamine, et rahuldada erinevate stsenaariumide erivajadusi.
2. Olemasolevad tehnilised väljakutsed
Kuigi LFT-vormimisrakendused on muutunud suhteliselt küpseks, seisavad nad siiski silmitsi tehniliste kitsaskohtadega: Esiteks on raske kontrollida kiudude jaotuse ühtlast. Vormivoolukanali vale projekteerimine võib põhjustada kiudude aglomeratsiooni või ebaühtlast orientatsiooni, mis mõjutab toote toimivuse ühtlust. Teiseks on keeruka struktuuriga toodete vormimine keeruline. Sügavate õõnsuste ja õhukeste{3}}seinaliste osade puhul on vaja täpselt kontrollida vormi temperatuurivälja ja rõhuvälja, et vältida tooriku ebapiisavat täitmist või liigset kiudude purunemist. Kolmandaks, vormide kulukohane kohanemisvõime on ebapiisav. Kõrge-täpsete LFT-D vormimisvormide alginvesteering on suur, mis avaldab teatud mõju väikese ja keskmise partii tootmise majanduslikule efektiivsusele.

LFT salv
V. Rakendustrendid ja arendusjuhised Tulevikus uuendatakse LFT rakendamist survevaluvormides korduvalt kolme põhisuuna ümber: "kõrge jõudlus, kõrge efektiivsus ja madal hind".
Materjali tasandil edendatakse järk-järgult süsinikkiuga tugevdatud LFT ja suure jõudlusega{0}}vaigumaatriksi kombineeritud kasutamist. Koos spetsiaalsete survevaluvormide disainiga suureneb toodete spetsiifiline tugevus veelgi ja rakendust laiendatakse tipptasemel-valdkondadele, nagu kosmosetööstus. Protsessi tasandil jätkatakse LFT{4}}D-tehnoloogia optimeerimist. Vormi ja veebipõhise ekstrusioonisüsteemi vahelise intelligentse suhtluse abil on võimalik saavutada vormimisparameetrite reaalajas ja täpne juhtimine, lühendades vormimistsüklit ja parandades kiu kinnipidamiskiirust. Vormi tasandil muutub integreeritud vormide, kiire vormivahetustehnoloogia ja simulatsiooni{8}}optimeeritud disaini kasutamine üha laiemaks. Tooriku voolutrajektoori ja kiudude jaotusoleku ennustamise simulatsiooni abil saab vormi struktuuri eelnevalt optimeerida, vähendades sellega vormikatsetuste kulusid ja tsüklit.
Samal ajal, keskkonnakaitsepoliitikate pideva karmistamisega ja erinevate tööstusharude kergekaaluliste nõudmiste ajakohastamisel, kiirendab LFT vormimistehnoloogia selle rakendamist sellistes uutes valdkondades nagu raudteetransiidi komponendid ja meditsiiniseadmete kestad. Vormide ja materjalide koostööl põhinev innovatsioon saab peamiseks liikumapanevaks jõuks rakenduspiiride läbimurdmisel, edendades LFT vormimisrakenduste muutumist "asendustehnoloogiast" "juhtivaks" tehnoloogiaks.


