


Auto kaitseraua sissepritsevorm
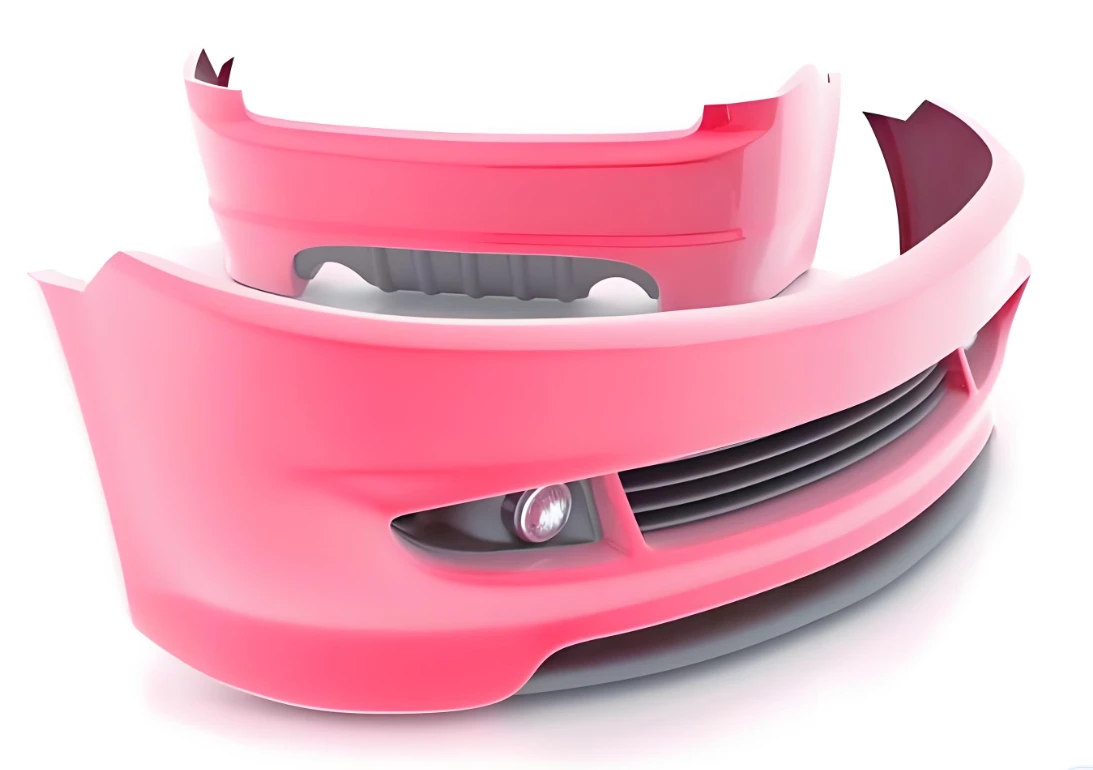
Autode põrkeraua survevaluvormid on suured ja täpsed vormid, mida kasutatakse autode esi- ja tagaraua survevaluvormimiseks.
- Kiire kohaletoimetamine
- Kvaliteedi tagamine
- 24/7 klienditeenindus
Toote tutvustus
Autode kaitseraua survevormidon suured ja täpsed vormid, mida kasutatakse autode esi- ja tagumiste kaitseraudade survevalu jaoks. Need on üks tehniliselt keerukamaid autode välisosade vormitüüpe, mis määravad otseselt kaitseraudade välimuse, täpsuse ja mehaanilised omadused. Põhiliste autode väliskomponentide kandjana ei mõjuta nende disain ja tootmistase mitte ainult selliseid põhinäitajaid nagu kaitseraua sobivus ja löögikindlus, vaid on otseselt seotud ka autode tootmise efektiivsuse, tootmiskulude ja toodete kvalifitseerimise määraga. Neid kasutatakse laialdaselt erinevat tüüpi sõidukites, sealhulgas kütusega sõidukites ja uutes energiasõidukites, et täita erineva suuruse ja kujuga kaitserauatele esitatavaid nõudeid ning need on autotööstuses asendamatud peamised tootmisseadmed.
I. Põhistruktuuri ja disaini punktid
1. Eraldussüsteem (välimuse jaoks kriitiline)
Sisemine eraldamistehnoloogia (tavaline tipptasemel{0}}mudelite jaoks): eraldusjoon on peidetud toote siseküljele või mitte{1}}siledale pinnale, ilma nähtavate eraldusjoonteta ja erinevuse juhtimine on 0,05 mm või väiksem.
Väline eraldamistehnoloogia (ökonoomne tüüp): eraldusjoon on välimuse pinnal. Sellel on lihtne struktuur ja madal hind, kuid see nõuab -poleerimisjärgset töötlemist.
Südamiku külgmine-tõmbamine: suure-ala kaldus juhttihvte / hüdraulilisi liugureid kasutatakse keerukate konstruktsioonide, näiteks kaitseraua küljel olevate paigaldusavade ja numbrimärgi asukoha moodustamiseks.
2. Väravasüsteem (kvaliteedi seisukohalt kriitiline)
Standardne mitme -punktiga järjestikuse klapi kuumatoru (4–8 väravat) on varustatud õlisilindri ajastuse juhtimisega materjali sissepritse jaoks, mis eemaldab tõhusalt keevisjooned ja tühimikud suurtes osades.
Jooksu paigutus järgib tasakaalustatud täitmise põhimõtet, et tagada selliste materjalide nagu PP, TPO ja PC/ABS kiire ja ühtlane täitmine.
3. Väljatõmbesüsteem (deformatsiooni vältimise võti)
Lämmastikgaasvedru abi + mitmeastmeline järjestikune väljaviske, mis tagab stabiilse ja tasakaalustatud väljutusjõu (20–50 tonni).
Suuremahuline-tõukeploki/tõukeplaadi struktuur koos väljutustihvtide ja kaldsüdamikega takistab õhukeseseinalistel (2,5-3,5 mm) toodetel valgete laikude teket või deformeerumist väljutamisel.
4. Jahutussüsteem (efektiivsuse võti)
Konformaalsed 3D-veekanalid + tsoneeritud temperatuuri reguleerimine, sõltumatute vooluringidega, mis on mõeldud ribidega ja erineva seinapaksusega aladele.
Kohalikud levialad (nagu R-nurgad ja kinnitussambad) on varustatud berülliumpronksist sisestustega, et parandada soojuse hajumist ja hoida vormimistsüklit 60–90 sekundi jooksul.

II. Hallitusmaterjalide valik
|
osa |
Soovitatavad materjalid |
Kõvadus (HRC) |
põhiline jõudlus |
|
Hallituse õõnsus / hallitussüdamik |
718H, P20, 1.2738 |
30-36 |
Suurepäraste poleerimisomadustega eelkarastatud teras on väga kulumis-- ja korrosiooni-kindel. |
|
Väga kulumis{0}}kindlad sisetükid |
S136, NAK80 |
45-52 |
Peegel-poleeritud, korrosioonikindel-, sobib kõrgläikega-toodetele |
|
Liugur / Kaldus ülaosa |
ASP-23 (pulbristatud teras) |
58-62 |
Kõrge sitkus, kõrge survekindlus, pikk eluiga |
|
stantsihoidja |
45#teras, 50#teras |
28-32 |
Kõrge tugevus, mis tagab deformatsiooni puudumise kõrge rõhu all |
III. Peamised tehnilised omadused
Suuremahuline-ja kõrge jäikus:Iga vormikomplekt kaalub 15–30 tonni, positsioneerimiseks on neli juhtsammast ja sulgemistäpsus on väiksem või võrdne ±0,02 mm.
CAE simulatsiooni{0}}põhine:Täielik vormivoolu analüüs kogu protsessi vältel, optimeerides täitmist, hoides rõhku ja jahutamist ning ennustades eelnevalt kõverust ja kokkutõmbumist.
Pikaealine{0}}disain:Standardne eluiga on 300 000 kuni 500 000 vormimistsüklit. Kõrgekvaliteediliste-uute energiavormide puhul võib eluiga ületada 800 000 vormitsüklit.
Ühildub uute materjalidega:Ühildub pika klaaskiuga tugevdatud PP-ga, vähese -lõhnaga-ökosõbralike materjalidega ja muude uute kaitseraudade erimaterjalidega.
IV. Tootmis- ja tootmisprotsess
1. Disain: 3D-modelleerimine UG/NX-is → Vormivoolu analüüs → Struktuuriülevaade
2. Töötlemine: Viie-teljega freesimine → Sügavate aukude puurimine (veetee) → Kuumtöötlus / Nitridimine → Peegelpoleerimine (Ra 0,1 μm või väiksem)
3. Kokkupanek:Vormi täpne joondamine → Kuuma jooksuri paigaldamine → Väljaviskamis-/võtumehhanismi reguleerimine
4. Hallituse testimine: Hallituse testimise T1-T3 voorud → Protsessi parameetrite optimeerimine → Suuruse ja välimuse põhjalik kontroll

V. Järeldus
Kokkuvõtteks võib öelda, et kuna autotööstus liigub kergekaalustamise, uue energia ja isikupärastamise suunas, arenevad kaitseraudade plastvormid täpsema konstruktsiooni, keskkonnasõbralikuma materjalide ühilduvuse ja intelligentsemate tootmisprotsesside suunas. Need peavad vastama erinevate sõidukimudelite kohandatud vormimisnõuetele, tasakaalustades samal ajal ka kahte eesmärki, milleks on tootmise tõhususe ja tootekvaliteedi parandamine.

Kuum tags: autode kaitseraua survevaluvorm, Hiina autode kaitseraua sissepritsevormide tootjad, tehas


