


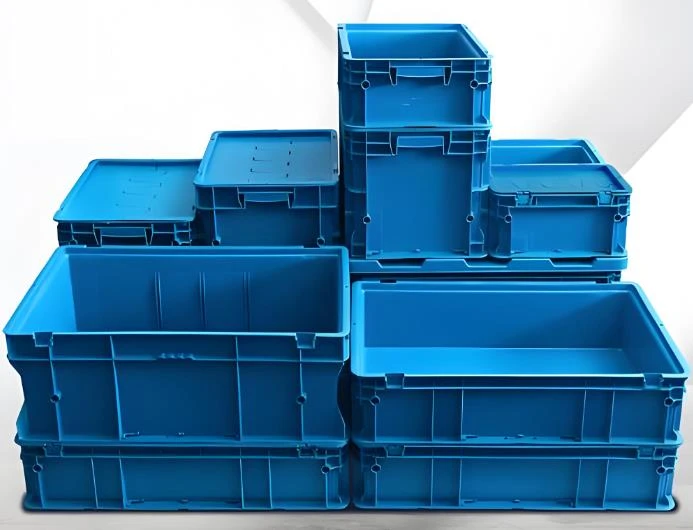
Sissepritsevorm käibekasti jaoks
Turnover Box on suure sügava õõnsusega õhukese{0}}seinaga kestakomponent. Peamised toorained on: PP ja HDPE. Toote omadused: suur tasane pind, tihedalt jaotatud tugevdavad ribid, käepide / virnastuskinnitus, kalduvus kõverduda ja ribide positsioonid võivad õhku kinni hoida. ...
- Kiire kohaletoimetamine
- Kvaliteedi tagamine
- 24/7 klienditeenindus
Toote tutvustus
Turnover Box on suure sügava õõnsusega õhukese{0}}seinaga kestakomponent. Peamised toorained on: PP ja HDPE. Toote omadused: suur tasane pind, tihedalt jaotatud tugevdavad ribid, käepide / virnastuskinnitus, kalduvus kõverduda ja ribide positsioonid võivad õhku kinni hoida. Põhilised vormivormid on enamasti üheõõnsused ja nelja-poolse liugursüdamikuga-tõmbetüübid.
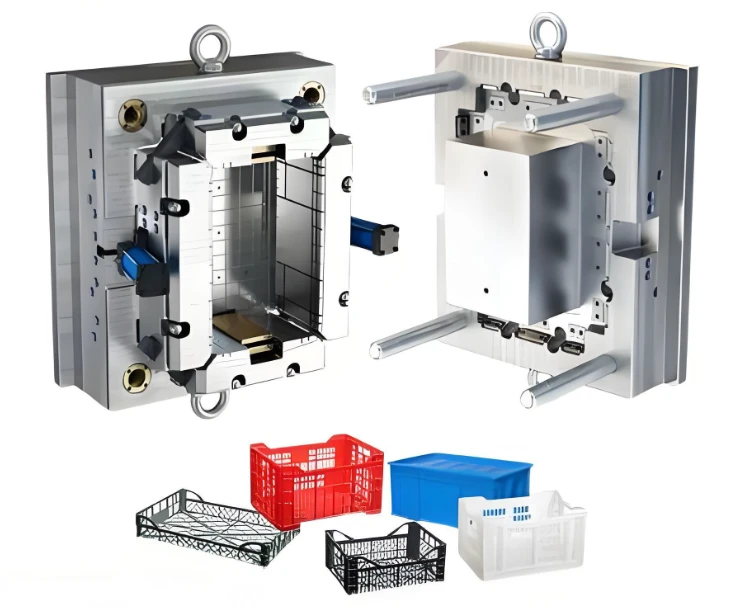
I. Peamise valuvormi üldstruktuuri skeem
1. Lahkumisskeem
Eralduspind seatakse karbi korpuse ülemise ava maksimaalsele kontuurile;
· Kasti korpuse külgseina käepidemed ja virnastamispiirangid → nelja-poolse liugursüdamiku tõmbamine(fikseeritud vormi liugur on kõige sagedamini kasutatav tüüp)
· Pööratud konstruktsioon karbi korpuse sees (sisemine pilu) → Kaldkatuse mehhanism
2. Kaks marsruuti põhi-tõmbamiseks
1) Kaldus juhtsamba liugur:Madal hind, kasutatakse tavaliselt väikeste ja keskmise suurusega{0}}kastide jaoks; kipub kuluma suurel-tootmisel, piiratud südamiku-tõmbejõuga
2) Silinder-neljapoolne{2}}liugur:Eelistatud suurte -mõõtmetega ringluskastide jaoks, stabiilne südamiku-tõmme, juhitav käik, sobib automatiseeritud tootmisliinidele; liuguri sees peab olema iseseisev jahutusveesüsteem
3. Väljaviskamissüsteem (kõige olulisem punkt, mis hoiab ära valgete jälgede tekkimist ülemises ja alumises süvendis)
Kolm küpset lahendust:
1. Lükakeplaadi (ülemise plaadi) väljutamine [Eelistatud]:Ühtlane jõud, suur tasane pind on väiksema tõenäosusega kahjustatud; sobib standardsetele logistikakäibekastidele
2. Lükakeplaadi ja tihvti kombinatsiooni väljutamine:增设 tihvtid ribide ristumiskohas, võttes arvesse nii raami kui ka alumist tugevdusribi
3. Sekundaarne väljutusstruktuur:Üli-kõrge-sügavuste kastide ja väikese lammutamise kaldega toodete puhul tuleb esmalt vormi-eelneda lahti võtta, seejärel täielik väljaviskamine, et vältida karbi korpuse kahjustamist
Disainipunktid: tihvtid väldivad välimust; sümmeetriliselt paigutatud; varuõhu-tõukeabiväljastus, et vähendada vormi vaakumnakkumist.

II. Valamissüsteem (valamisavade võrdlus)
|
skeem |
kohaldatav stseen |
suhtelised eelised |
|
Alumine ventilaatori{0}}kujuline külgvärav (külma jooksur) |
Standardsed saatekarbid, piiratud eelarvega |
Sulatus täidetakse ühtlaselt, vähendades põhjakahanemist; vaja on värava käsitsi lõikamist, mille tulemuseks on toote käepideme osa raiskamine. |
|
Külg{0}}seina süvistatav värav |
Kõrged nõuded välimusele ja automatiseeritud tootmisliinid |
Valamise automaatne peatamine, valudüüsi jäljed puuduvad; ei sobi ülisuurte kastide jaoks; protsess on pikk ja altid materjalipuudusele. |
|
Kuuma jooksjaga mitmepunkti{0}}süst (nõelventiili tüüp) |
Suured käibekastid, suur toodang, lühikese tsükli järgimine |
Tasakaalustatud täidis, nõrgenenud sulamisjäljed, käepide puudub; hallituse maksumus on tõusnud. |
Peamine meeldetuletus: suurte komponentide puhul tuleb keevisõmbluse jälgede ja gaasi kinnijäämisele kalduvate piirkondade prognoosimiseks läbi viia vormivoolu analüüs. Proovige asetada keevitusjäljed mitte-koormust-kandvatesse ja mitte-visuaalsetesse piirkondadesse.

III. Jahutussüsteem (väändumise ja vormimise tsükli määramine)
Turnoverboxi suurim valupunkt: ebaühtlane jahtumine → põhja kaardumine ja nelja külje deformatsioon.
1. Liikuv põhimudel:vee{0}}tõkkeplaadi/pihusti-vooluveekanali kasutamine, saavutades sügavas õõnsuses täieliku jahutuse;
2. Fikseeritud mudeliõõnsus, nelja-küljega liugurid:igaühel on sõltumatu jahutusahel, temperatuuri reguleerimine on tsooni{0}}põhine;
3. Veetee on õõnsuse pinnast 20-30 mm kaugusel ning veeteed on nurkades ja ribipiirkondades tihedamad;
4. Temperatuuride erinevus sisse- ja väljalaskevee vahel peab olema väiksem kui 5 kraadi või sellega võrdne; ideaalsetes tingimustes saab vormimistsüklit lühendada 20% - 30%.
IV. Väljalaskesüsteem (lahendused sagedaste defektide jaoksKäivekast)
Levinud probleem: gaasi kogunemine tugevdusribide otsa → Põlenud servad, mullid, halb nakkuvus
1. Avage õhutusavad eralduspinna ümber, nurkades ja keevismärkide kohtades: sügavus 0.02 - 0.05mm, laius 6 - 15mm;
2. Kasutage sisestusi, et tihendada kõigi tugevdusribide otstes olevad tuulutusava-osade kaupa (0.015 - 0.025mm);
3. Varu õhutusvahed libiseva ploki ühenduspinna ja kaldse ülemise juhtpinna juures; Äärmiselt gaasi-kuhjuvate piirkondade jaoks saab paigaldada hingava terase.

V. Vormimaterjalide valik (korrosioonita PP/HDPE, rõhuasetusega kulumiskindlusele)
1. Säästlik tüüp (100 000 vormimistsükli jooksul)Hallituse õõnsus / südamik: P20 / 1.2311 (HRC28-32); Vormi alus S50C
2. Masstootmise üldmudel (peamiselt soovitatav)Vormiõõs / südamik: 718H / 1.2738 (HRC33-38), hea poleerimis- ja söövitusvõimega, kasutusiga on 40% kõrgem kui P20 ja HuangyanTurnover karbivorm on kõige sagedamini kasutatav.
3. Ultra-pikaajaline-masstootmine,vähese klaaskiudtäidisega Hallituse õõnsus läbib nitriiditöötluse; libiseva ploki kulumiskindel-plokk kasutab vasesulamit / kõvasulamit;
Toidu-klass Käibekast, kui on vaja roostetõrjet, saab valida S136H, hind tõuseb oluliselt ja tavalisi logistikakarpe üldiselt ei kasutata
Kuum tags: sissepritsevorm käibekasti jaoks, Hiina sissepritsevorm käibekasti tootjate jaoks, tehas


