


GMT autode vormimistööriistade tehnilised põhipunktid
Sep 09, 2026
Termoplastist GMT klaaskiust matt{0}}tugevdatud komposiite, millel on silmapaistvad eelised – kerge kaal, löögikindlus ja taaskasutatavus, on laialdaselt kasutatud uute energiasõidukite suurtes konstruktsioonikomponentides, nagu akukilbid, kerealuse kaitsed ja{1}}esiosa moodulid. Erinevalt traditsioonilisest termoreaktiivsest SMC survevaluprotsessist kasutab GMT vormimine protsessi, mis hõlmab lehtmaterjali välist eelkuumutamist ja vormimiseks vormijahutust, mis seab erinõuded tööriistade jäikusele, temperatuuri reguleerimissüsteemidele, nihkestruktuuridele ja automaatika ühilduvusele. See artikkel keskendub suurtele autotööstuse GMT komponentidele ja tutvustab termoplastsete vormimistööriistade konstruktsiooni, temperatuuri reguleerimise põhipunkte, levinud probleeme ja vastavaid protsesside optimeerimise lahendusi.
I. Tööseadme üldine struktuur (suured autoosad)
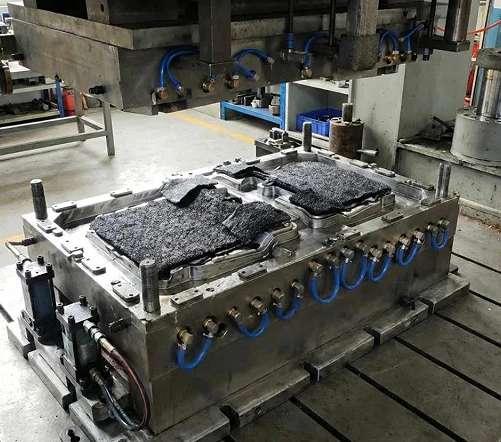
1. Raketise raami korpus
Materjal: P20 / 718H karastatud teras HRC30 - 36 kõvadusega. Paksendatud raam ja seljatugevdusribid, et taluda 10 - 20 MPa kõrget rõhku ja vältida suurte-suuruste vormide deformeerumist surve tõttu.
Vormiõõne pind on poleeritud Ra{0}} μm-ga; tõmbenurk on 3 kraadi - 5 kraadi, et vältida pinnakriimustusi suurte osade lahtivõtmisel; täpsed juhttihvtid ja juhthülsid + positsioneerimistihvtid sulgemisvahe juhtimiseks ja välgu summutamiseks.
Lõikeserv: venitav vertikaalne lõikeserva struktuur, otsene lõikamine vormi sees, vähendades järgnevat kärpimisprotsessi ja kontrollides välgu paksust.
· Väljaviskamissüsteem: mitme -punkti sünkroonne väljutamine, mis hoiab ära kõverdumise suurte-suuruste osade väljaviskamisel; pinnakvaliteedi parandamiseks saab integreerida vaakumväljalaskega.
2. Soojusjuhtimissüsteem [GMT tööriistade tuum]
Peamine erinevus GMT ja SMC vahel: SMC vorme kuumutatakse pidevalt; GMT tööseadmed on mõeldud peamiselt jahutamiseks.
1. Eraldatud suure-vooluga sügava-auguga jahutusvee ahel (oluline suurte osade jaoks)
Suurte, üle ühe meetri suuruste tükkide puhul võivad jahutuskiiruse erinevused erinevates seinapaksustes ja ribide asendites kergesti põhjustada jääkpinget ja deformatsiooni; Kasutades eraldatud sõltumatut temperatuuri reguleerimist, saab võtmepiirkondi muuta konformseks jahutamiseks, saavutades tasakaalustatud soojuse hajumise ja tagades mõõtmete stabiilsuse.
1. Kohalik lisaküte: elektrilisi küttetorusid saab konfigureerida varjatud osade paigaldusalal ja paksude ribide aladel, et vältida enneaegset jahutamist ja materjalipuudust.
Vormi töötemperatuur: 60 - 90 kraadi ; Eelkuumutamine väljaspool lehtmaterjali ahju: 170 - 190 kraadi, rangelt keelatud üle 230 kraadi, et vältida PP-maatriksi lagunemist.
3. Automatiseeritud kohanemisliides
· Reserveeritud materjali käsitsemise liides mehaaniliste käsi- ja lehtede positsioneerimise piirplokkidele;
· Integreeritud õliahel ja õhuahel; ühildub hüdraulilise pressi tonnaažiga: 1600 - 4000t suur hüdrauliline press.
II. Tüüpiliste autotööstuse GMT komponentide ja tööriistade põhiomadused
|
GMT osad |
Tööriiete disaini põhipunktid |
|
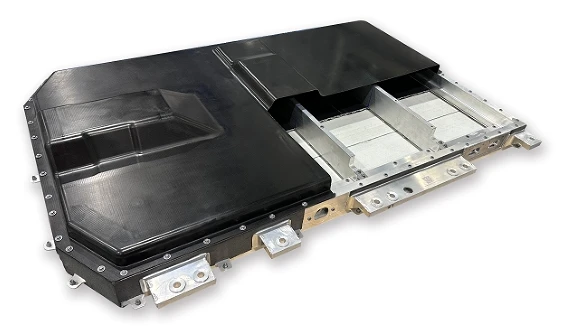
Akupaki kaitsekate |
Suur-pindala tasane plaat + tihedad tugevdusribid; tsooni jahutamine; suure jäikusega vormiraam; mitu eendit paigaldamiseks; vormis-kärpimine |
|
Auto põhja kaitseplaat |
Kõrge kuvasuhe, õhuke sein; kontrolli väänamist; vaakum väljalasketoru; madal äärik |
|
Esi{0}}mooduli sulg |
mitu manustatud osa; komplekssed nõgusad ja kumerused; materjali voolu kontrollimine, kiudude kaitsmine liigse lõikamise eest |
|
kokkupõrkevastane-tuli |
Paksu{0}}osa struktuurikomponendid; Piisav rõhu säilitamine; Tasakaalustatud jahutus, et tagada löögijõudlus |
III. Peamised erinevused GMT tööriistade ja SMC tööriistade vahel
|
projekt |
Termoplastilised GMT-tööriistad |
Termoreaktiivsed SMC tööriistad |
|
Vormimise põhimõte |
Lehtmaterjali eelkuumutatakse väljaspool ahju ning vorm jahtub ja tahkub (füüsikaline faasimuutus) |
Vormi kuumutatakse pidevalt ning vaik läbib keemilise kõvenemise ja ristsidumise. |
|
temperatuuri reguleerimise süsteem |
Kasutades peamiselt tsoonjahutust |
Pidev küte (kuum õli / elektriküte) |
|
vormimise tsükkel |
45-90 s |
3-6 min |
|
materjali ringlussevõtt |
Komponente saab purustada ja uuesti kasutada. |
taaskasutatav |
|
Ebaõnnestumise oht |
Külma ja kuuma tsükli väsimus, veeteede ummistus, tera servade kulumine |
Kõrgetemperatuuriline{0}}oksüdatsioonikorrosioon |
IV. Suuremahuliste{1}}GMT-tööriistade ja disaini vältimismeetmete levinumad tõrked
Osa väänamine, mõõtmete kõrvalekalle:Algpõhjus on ebaühtlane jahutamine; lahendused: jagatud jahutus, vormitud veekanalid, seinapaksuse erinevuse optimeerimine, mõistlik kahanemisvaru.
Kiuvoolu häire ja ebapiisav kohalik tugevus:Tooraine paigutamise piiramine; Hallituse sulgemiskiiruse segmenteeritud juhtimine, et vältida kiudude tugevat mahapesemist ja nihkumist.
Liigne lendav serv:Suurendage vormi raami jäikust; parandada juhtsammaste positsioneerimise täpsust; optimeerida lõiketerade vahe
.Terav serv kulub kiiresti:Lõikeserva lokaalne karastamine.
Deformatsioon lammutamisel:Tehke mitu sünkroonset ekstrusiooni ja määrake vormi jaoks sobiv tõmbenurk.
V. Täielik GMT vormimisprotsessi voog
GMT lehtmaterjali lõikamine → Eelkuumutamine kuumaõhuahjus 170 - 190 kraadi juures → Automaatne käsi söödab materjali kiiresti tooriku õõnsusse → Hüdraulilise pressi kiire sulgemine → Kõrg-surve hoidmine (10 - 20 MPa) → Jahutus ja vormimine vormi sees → Sisemine lõikamine ja trimmimine → Detaili järgmine tsükkel ja sünkroonne eemaldamine.


